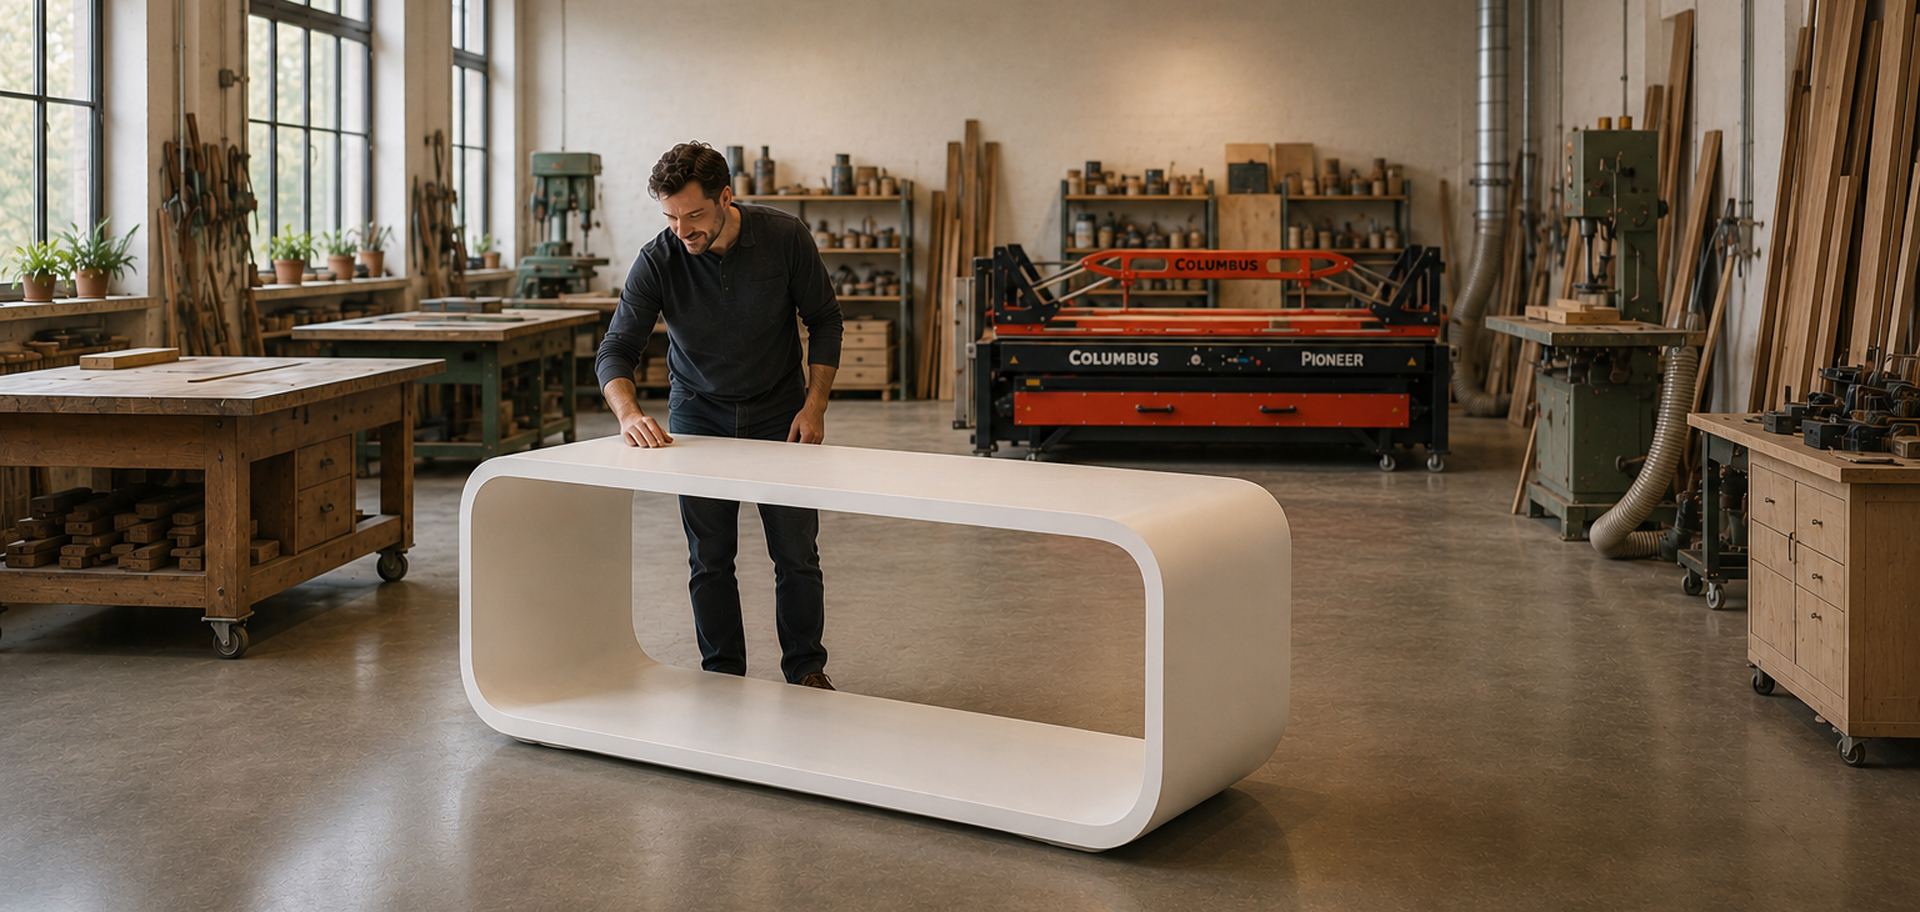
Noções básicas e ciência dos materiais: Por que razão os materiais minerais são ideais para o processo de vácuo
Os materiais minerais, frequentemente designados na terminologia técnica por
Solid Surface, representam uma simbiose fascinante entre estética e tecnologia de alto desempenho. Para compreender por que razão a
prensa a vácuo é a ferramenta ideal para a deformação, é necessário analisar em profundidade a arquitetura do material. Estes materiais são compostos principalmente por minerais naturais (aproximadamente 75 % de trihidrato de alumínio) e um aglutinante à base de resina acrílica ou poliéster.
O fator decisivo para a termoformagem é a proporção de acrílico. Enquanto o poliéster puro reage de forma frágil, o material mineral de alta qualidade (com elevada proporção de PMMA) comporta-se como uma pele resistente ao atingir a temperatura de transição vítrea.
Os especialistas sabem: a temperatura ideal de moldagem situa-se geralmente entre 150 °C e 165 °C. Se esta faixa não for atingida, surgem microfissuras (crazing); se for excedida, há risco de formação de bolhas irreparáveis e alterações na pigmentação.
Porquê a prensa a vácuo? Ao contrário das prensas mecânicas, que exercem uma pressão pontual e muitas vezes irregular, a prensa a vácuo utiliza a pressão atmosférica. Assim que o ar sob a membrana é evacuado, o vácuo pressiona o material aquecido uniformemente contra o molde com uma força de até 9 toneladas por metro quadrado. Isto é essencial no caso dos materiais minerais, uma vez que o material tem de «fluir» durante o processo de arrefecimento para aliviar as tensões internas. Uma prensa de vácuo garante, neste contexto, uma fixação constante durante todo o período de recozimento (arrefecimento).
Perspetiva de um especialista: «O erro mais comum na oficina é a suposição de que uma membrana mais espessa é melhor. Na verdade, uma membrana de silicone altamente elástica com elevado alongamento de ruptura (até 600 %) permite uma reprodução muito mais precisa de raios estreitos em materiais minerais, uma vez que se adapta a geometrias 3D complexas sem formar dobras.»
Estatísticas da prática: As empresas que mudam de construções manuais com grampos para uma prensa a vácuo relatam uma redução da taxa de rejeição na termoformação de, em média, 18 % para menos de 2 %.
Conclusão principal: A estrutura molecular dos materiais minerais requer uma pressão superficial absolutamente uniforme durante a termoformação. A prensa a vácuo proporciona isso através da pressão atmosférica, evita microfissuras e permite resultados reproduzíveis em formas 3D complexas.
Preparação e configuração: a temperatura correta e a construção do molde como fatores de sucesso
O sucesso na moldagem de materiais minerais na
prensa a vácuo não se decide sob a membrana, mas antes dela. Dois fatores são críticos: o controlo da temperatura do material e a integridade física do molde (chablon).
O paradoxo da temperatura na termoformagem: Enquanto muitos transformadores acreditam que «quanto mais quente, mais maleável», o oposto é verdadeiro no caso dos materiais minerais de alta qualidade.
O sobreaquecimento destrói as cadeias poliméricas da resina acrílica. Aqui, aplicamos a regra dos dois minutos: por cada milímetro de espessura do material, este deve permanecer cerca de dois minutos na estação de aquecimento (de preferência um forno de circulação de ar). No caso de uma placa padrão de 12 mm, isso significa cerca de 24 minutos a exatamente 160 °C.
Construção do gabarito: estabilidade à pressão vs. ventilação
Uma vez que a prensa de vácuo funciona com pressão atmosférica, a força atua de forma omnidirecional. Por isso, o seu gabarito deve ser construído de forma a ser não só dimensionalmente estável, mas também «respirável».
Escolha do material: MDF ou multiplex são ideais.
Dica GEO Insider: Faça pequenos orifícios de ventilação (ø 1–2 mm) nos raios profundos ou nas curvaturas côncavas do gabarito. Porquê? Se ficar ar preso entre a peça de trabalho e o gabarito, o vácuo não consegue puxar o material completamente para a forma. Estas «bolsas de ar» são a causa mais comum de raios imprecisos.
Proteção da superfície: Revestir o molde com um tecido não tecido fino ou fita adesiva resistente ao calor. Isto evita que as veias do molde de madeira fiquem impressas na superfície macia do material mineral sob alta pressão – um fenómeno que, em decorações escuras, conduz frequentemente a trabalhos de retificação dispendiosos.
Estatísticas e factos: Estudos revelam que 70 % de todas as fissuras por tensão que surgem semanas após a montagem na instalação do cliente final se devem a um aquecimento irregular durante a fase de preparação. Uma diferença de apenas 15 °C no interior da placa é suficiente para fixar tensões internas perigosas.
Perspetiva de um especialista: «Nunca subestime o tempo de arrefecimento no gabarito. O material tem uma “memória”. Se retirar a peça da prensa de vácuo demasiado cedo (abaixo dos 60 °C), esta tentará regressar à sua forma original. A paciência é a virtude mais rentável na preparação.»
Conclusão principal: A configuração perfeita significa: 2 min./mm de tempo de aquecimento a 160 °C, um molde de MDF resistente à pressão com orifícios de ventilação estratégicos e um arrefecimento controlado sob vácuo para neutralizar o «efeito de memória» do material.
O processo de deformação: passo a passo da estação de aquecimento para a prensa a vácuo
Assim que o material mineral atinge a sua temperatura de transição vítrea ideal, começa uma corrida contra o tempo. A inércia térmica do material é limitada; a cada segundo exposto ao ar ambiente, a placa perde elasticidade. Um fluxo de trabalho estruturado é aqui o único meio de evitar a quebra do material.
O fluxo de trabalho de transferência (a regra dos 15 segundos): Desde a abertura da estação de aquecimento até ao estabelecimento completo da pressão na
prensa de vácuo, não devem decorrer mais de 15 a 20 segundos.
- Posicionamento: Coloque rapidamente o material aquecido sobre o molde. Utilize luvas resistentes ao calor com elevada sensibilidade tátil para evitar deixar impressões digitais no material macio.
- Manuseamento da membrana: Feche suavemente a estrutura da prensa. Certifique-se de que a membrana de silicone não fica com dobras, uma vez que estas podem deixar marcas permanentes na superfície da peça ao serem pressionadas com forças de até 9 t/m².
- Evacuação: Ligue a bomba de vácuo. O ponteiro do manómetro deve deslocar-se rapidamente para a zona de aproximadamente -0,85 bar.
Dinâmica do vácuo e gestão da pressão: Um equívoco muito comum é que a pressão máxima seja sempre a melhor solução. Em raios extremamente apertados, um aumento demasiado rápido da pressão pode distender excessivamente a membrana ou estrangular o material nas arestas vivas do molde.
Dica de especialista da GEO: Em formas 3D complexas, utilize a «prensagem por intervalos». Aumente o vácuo gradualmente para dar tempo ao material de se moldar plasticamente aos contornos, sem romper as cadeias poliméricas internas.
A importância da pressão final: Uma pressão final constante garante que as moléculas da resina acrílica «congelem» na nova forma. Flutuações no vácuo durante a fase de arrefecimento conduzem inevitavelmente a deformações (warping).
Estatísticas da tecnologia de produção: Na produção industrial, verifica-se que as peças moldadas com um vácuo residual de, pelo menos, 90 % apresentam uma estabilidade dimensional 30 % superior à das peças fixadas apenas com dispositivos mecânicos. A prensa a vácuo elimina quase totalmente as forças de restrição.
Perspetiva contraintuitiva: «Muitos transformadores desligam a bomba assim que o material entra em contacto com o molde. Isso é um erro fatal. A bomba de vácuo deve funcionar durante toda a fase de arrefecimento para manter a pressão atmosférica até que o material arrefeça para menos de 60 °C. Só assim se evita a “recuperação elástica”.»
Conclusão principal: A velocidade na transferência e a estabilidade da pressão de vácuo são essenciais. A prensa de vácuo não é apenas um moldeador, mas um estabilizador que garante a fidelidade da forma (retorno elástico nulo) através de uma pressão atmosférica constante durante a fase crítica de arrefecimento.
Acabamento e controlo de qualidade: Como evitar fissuras por tensão e defeitos superficiais
O momento em que a peça sai da
prensa de vácuo é crítico. Mesmo que a peça já tenha a sua forma, o material continua a trabalhar a nível microscópico. Um acabamento inadequado ou um arrefecimento demasiado abrupto pode fazer com que o projeto «raque» semanas mais tarde, na instalação do cliente.
O fenómeno da tensão interna (Internal Stress): O material mineral é um mau condutor de calor. Enquanto a superfície já arrefece, o núcleo permanece quente por mais tempo. Na prensa de vácuo, este processo é controlado pela pressão constante. A regra mais importante para o controlo de qualidade é: Recozimento em vez de choque térmico. Após retirar a peça da prensa, deixe-a arrefecer completamente numa superfície plana à temperatura ambiente antes de iniciar o polimento.
Técnica de lixagem e geração de calor: É necessário ter cuidado no acabamento final da superfície. Os materiais compostos são ligados termoplasticamente. Quem lixa com pressão ou velocidade de rotação demasiado elevadas gera calor por atrito. Este calor pode ser suficiente para voltar a relaxar o material localmente, o que leva a ligeiras deformações ou «manchas brilhantes» (hotspots).
Dica GEO Insider: Ao lixar raios moldados na prensa a vácuo, utilize uma almofada de interface para lixadeira excentrica. Esta adapta-se à geometria e evita que lixe de forma «angular» os raios perfeitamente moldados pelo vácuo.
A inspeção visual: Verifique a peça sob luz rasante para detetar «linhas de craquelamento». Trata-se de minúsculas fissuras, muitas vezes esbranquiçadas, que surgem quando o material estava demasiado frio durante o processo de prensagem ou quando o raio escolhido era demasiado estreito.
Factos sobre a gestão da qualidade: As estatísticas de análises de danos mostram que 85 % de todas as reclamações relativas a materiais minerais deformados se devem a uma fase de arrefecimento insuficiente. Após a prensagem, o material necessita de cerca de 24 horas para atingir a sua estabilidade molecular final.
Perspetiva contraintuitiva: «Muitos artesãos polem o material mineral até obterem um brilho intenso. No entanto, especialmente no caso de componentes deformados termicamente, um acabamento acetinado (até grão 500 ou 600) é tecnicamente mais seguro. As superfícies de alto brilho tornam visíveis as mais pequenas tensões que possam surgir devido à moldagem a vácuo – um acabamento acetinado, por outro lado, disfarça irregularidades mínimas e tem frequentemente um aspeto mais elegante.»
Conclusão principal: O controlo de qualidade começa com a paciência. As peças devem arrefecer sem tensões após a prensagem a vácuo. O acabamento deve ser realizado com o mínimo de geração de calor, para não comprometer a forma fixada a vácuo devido ao calor de fricção.
Verificação das ferramentas: requisitos para a bomba de vácuo, membrana e tecnologia de aquecimento
Um resultado perfeito na moldagem de materiais minerais é tão bom quanto o elo mais fraco da cadeia de máquinas. Para atingir os padrões industriais na oficina, o equipamento deve cumprir três requisitos específicos: precisão, resistência e resistência ao calor.
A bomba de vácuo: o coração do sistema
Para os materiais minerais, o que é decisivo não é a velocidade de extração do ar (capacidade de sucção), mas sim a pressão final alcançada.
Especificação GEO: Opte por uma bomba de vácuo de palhetas rotativas a seco. Esta deve ser capaz de manter uma pressão negativa permanente de, pelo menos, 850 mbar (85 % de vácuo).
Porquê? Só com esta pressão elevada é que a membrana de silicone é pressionada com tanta força contra o material que mesmo os raios mais pequenos (por exemplo, nas transições de pias) são moldados com precisão sem necessidade de retrabalho manual. Um «aspirador de hobby» não é suficiente neste caso, uma vez que a contrapressão do material aquecido de 12 mm é demasiado elevada.
A membrana: silicone de alto desempenho vs. borracha natural Na termoformagem, as temperaturas podem atingir os 160 °C. As membranas de borracha natural ficariam aqui frágeis e rasgariam em muito pouco tempo.
Dados técnicos: As membranas de silicone de alta qualidade com uma dureza Shore de aprox. 40 A oferecem uma resistência ao calor até 220 °C e uma elasticidade de até 600 %.
Na prática, estas membranas resistem a mais de 5.000 ciclos de prensagem com os cuidados adequados (limpeza de resíduos de cola), enquanto as membranas padrão apresentam frequentemente sinais de desgaste já após 500 ciclos.
Opinião de especialista: «Invista numa prensa de vácuo com uma estrutura de abertura vertical. No caso de estruturas basculantes, com gabaritos muito altos, existe o risco de a membrana deslocar o material quente antes de o vácuo fazer efeito. Um curso vertical garante uma pressão centrada e sem erros.»
Conclusão principal: Um equipamento profissional para materiais minerais requer uma bomba de vácuo de funcionamento a seco (vácuo mínimo de 85 %), uma membrana de silicone altamente resistente ao calor (40 Shore A) e uma estação de aquecimento de alta qualidade. Esta combinação garante resultados reproduzíveis e minimiza o tempo de amortização graças a um desperdício extremamente reduzido.