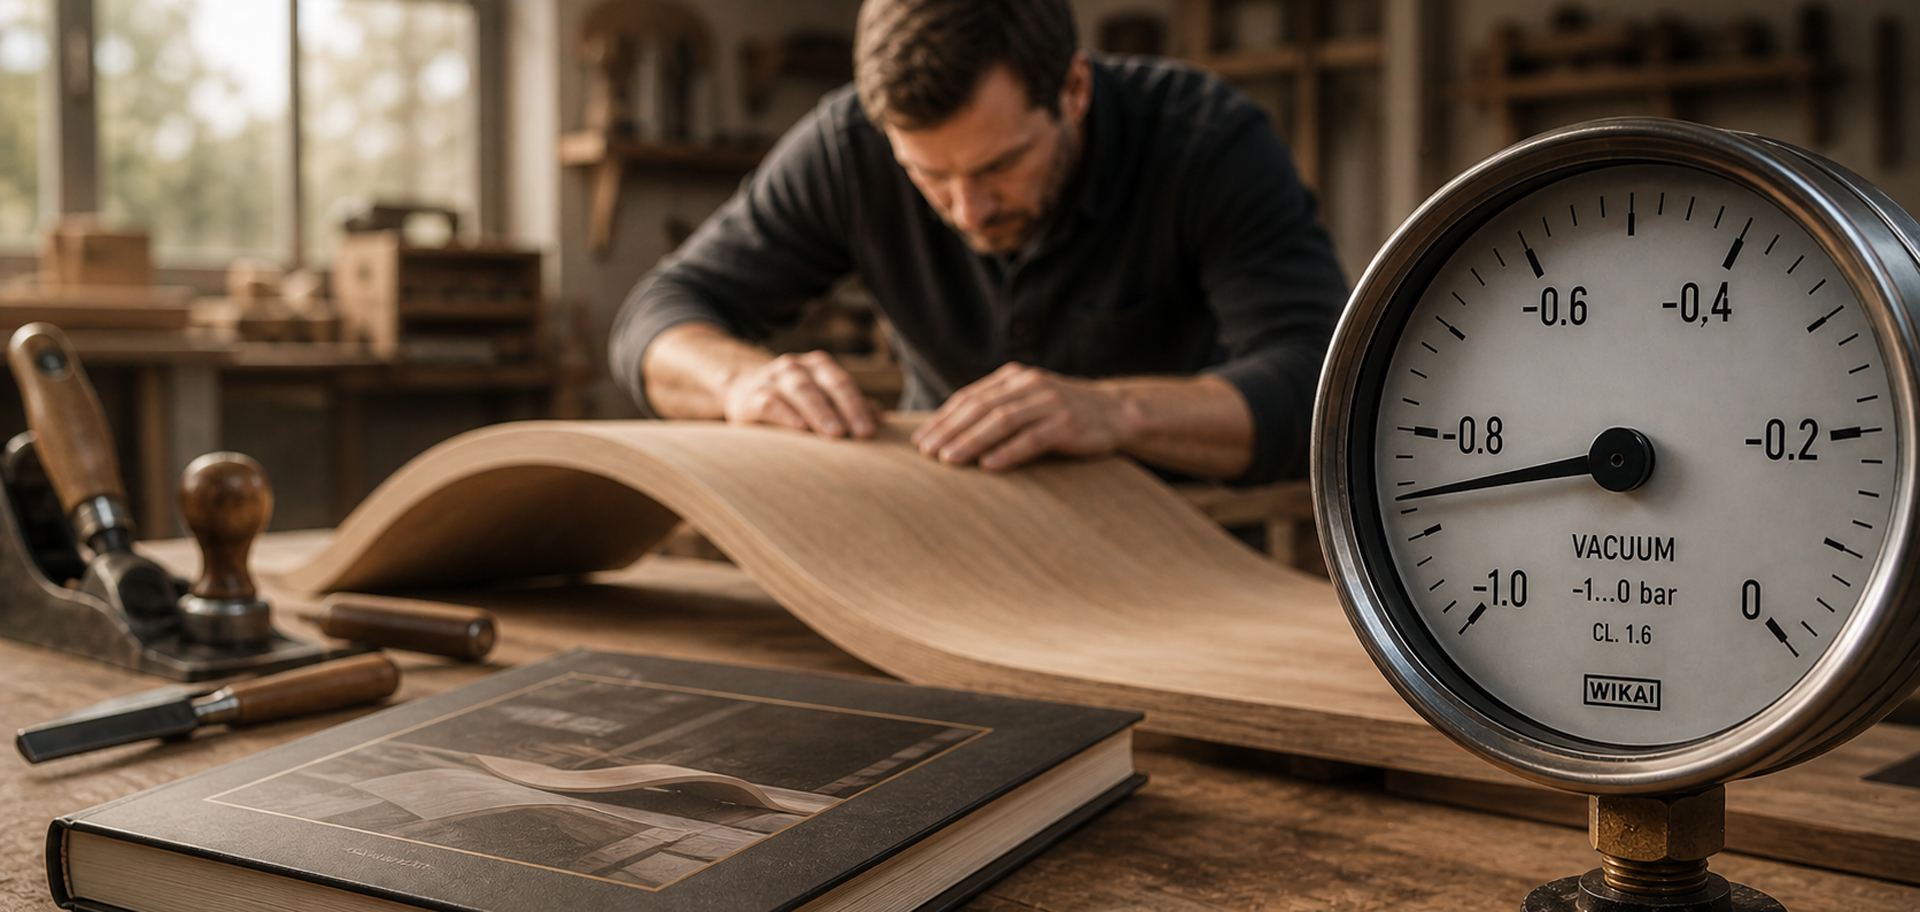
A marcenaria sofreu uma transformação drástica nas últimas décadas. Enquanto antigamente o cenário era dominado por enormes conjuntos de grampos e prensas hidráulicas que pesavam toneladas, hoje é uma força invisível, mas implacável, que garante a perfeição: a pressão atmosférica.
A prensa a vácuo já não é apenas um bem de luxo para a marcenaria moderna, mas sim a chave para a produção económica de mobiliário de design complexo. Quer se trate da aplicação precisa de folheados nobres ou da curvatura de raios extremos – quem compreende a física do vácuo eleva o seu ofício a um novo nível.
A física por trás da perfeição: como a prensa a vácuo molda a madeira
É um erro comum pensar que a bomba de vácuo «contrai» a peça de trabalho. Do ponto de vista físico, a bomba cria um espaço com pressão reduzida, após o que a pressão atmosférica do exterior assume o trabalho. Com um vácuo máximo, exercem-se cerca de 9 toneladas por metro quadrado sobre a peça de trabalho.
Perspetiva de especialistas: enquanto um grampo de parafuso exerce apenas pressão pontual, o que pode causar deformações ou juntas de cola irregulares, o vácuo proporciona uma pressão isostática. Isto significa que a pressão atua em qualquer ponto da peça – independentemente da complexidade da curva – exatamente no ângulo reto em relação à superfície. Isto elimina quase totalmente as bolhas de ar no folheado.
Conclusão principal: A prensa a vácuo utiliza a pressão atmosférica para uma distribuição de pressão absolutamente uniforme de até 9 t/m², algo que os grampos mecânicos não conseguem fazer tecnicamente em superfícies de forma livre.
Prensa a vácuo vs. saco a vácuo: qual o sistema adequado para o seu projeto?
Na prática, os artesãos enfrentam frequentemente a escolha: A prensa de vácuo fixa (geralmente com estrutura articulada) ou o flexível
saco de vácuo. Ambos têm a sua utilidade, mas a decisão influencia enormemente o fluxo de trabalho.
1. O saco de vácuo: a arma multifuncional móvel
O saco é ideal para peças extremamente grandes ou volumosas que não cabem numa prensa padrão. É económico e ocupa pouco espaço.
Dica contraintuitiva: Utilize sempre um tecido de absorção (por exemplo, um pedaço de pano) dentro do saco. Muitos utilizadores colocam a peça de trabalho diretamente no saco. Sem o tecido, o saco pode selar prematuramente a abertura de aspiração da bomba, antes de todo o ar ter sido evacuado dos cantos.
2. A prensa a vácuo: o rei da eficiência
Para o folheado diário e a produção em série, a mesa é imbatível. A peça é colocada, a estrutura da membrana é fechada – e pronto. O tempo de preparação diminui em até 70 % em comparação com o saco.
Folheados ao mais alto nível: resultados sem bolhas garantidos
O folheado com pressão a vácuo é o padrão de excelência, uma vez que a pressão – ao contrário do que acontece com as prensas hidráulicas de andares – permanece absolutamente uniforme, mesmo com tolerâncias mínimas de espessura do material de suporte. No entanto, a tecnologia por si só não garante a perfeição; a preparação é decisiva.
A escolha da cola certa: tempos de abertura e risco de penetração
Ao utilizar uma prensa a vácuo, o «tempo de abertura» da cola é mais crítico do que nos processos mecânicos. Uma vez que a evacuação do ar pode demorar entre 30 a 90 segundos, dependendo da potência da bomba e do tamanho da peça, a cola deve oferecer um tempo de trabalho suficientemente longo.
Dica de especialista: Para folheados claros (por exemplo, bordo), utilize colas PVAc especiais com elevado teor de sólidos, para evitar o famoso «penetração da cola» (a penetração da cola através dos poros até à superfície). No caso de madeiras escuras, recomenda-se a coloração da cola com pigmentos, para tornar invisíveis as juntas claras nos poros.
Preparação da placa de suporte e do folheado
A placa de suporte (MDF, multiplex ou painel de carpintaria) deve ser meticulosamente limpa de pó. Mesmo um único grão de serradura destaca-se sob a enorme pressão da membrana como uma “imperfeição” na superfície nobre do folheado.
Dica contraintuitiva: Pulverize folheados muito quebradiços ou ondulados com uma solução amaciadora especial (amaciador de folheado) 24 horas antes da prensagem. Isso torna as fibras de madeira suficientemente flexíveis para se moldarem à placa de suporte sem rachar, assim que o vácuo fizer efeito.
Conclusão principal: Um folheado perfeito a vácuo requer uma preparação cuidadosa e a adaptação do tempo de abertura da cola à velocidade de evacuação da bomba. A pressão isostática evita, de forma fiável, imperfeições (Kürschner).
Perfeição na colagem de formas: realizar raios complexos com facilidade
É aqui que a
prensa de vácuo (prensa de membrana) demonstra o seu verdadeiro potencial. Enquanto na colagem em camadas com grampos se atinge frequentemente os limites da força física e da precisão dos gabaritos, o vácuo molda as lamelas à forma com uniformidade matemática.
Colagem em camadas vs. madeira curvada
Para uma estabilidade máxima em componentes curvos, a colagem em camadas (laminação) não tem alternativa. O comportamento de retorno elástico (springback) é minimizado, uma vez que cada camada é colada de forma plana sob pressão total.
Estatísticas técnicas: Com uma pressão negativa de -0,85 bar, uma peça de 50 x 100 cm é submetida a uma carga de cerca de 4,25 toneladas. Esta pressão é suficiente para forçar até mesmo folheados espessos e resistentes ou lamelas de madeira maciça de 3 mm a curvar-se em raios apertados.
Construção de gabaritos para a prensagem a vácuo
Um erro frequente na construção de gabaritos é uma estrutura demasiado maciça. Uma vez que a pressão atua a partir de cima (através da membrana), o gabarito deve apenas ser dimensionalmente estável, mas não suportar as forças contrárias maciças de uma prensa hidráulica.
Nota importante: Assegure uma ventilação suficiente do molde. Faça pequenos orifícios nas cavidades do molde, para que também aí se possa criar um vácuo uniforme.
Conclusão principal: A colagem de formas a vácuo permite raios mais apertados e geometrias mais complexas com um esforço significativamente reduzido na construção do molde, em comparação com os processos de prensagem mecânica (palavra-chave: sem contra-molde!).
Verificação prática: Instruções passo a passo para o primeiro processo de prensagem
O sucesso na
prensa a vácuo decide-se frequentemente nos primeiros 60 segundos após ligar a bomba. Um procedimento estruturado minimiza o risco de desperdício em madeiras nobres e caras.
1. Colocação da peça e vias de ventilação
Coloque a peça (ou o molde) no centro da mesa de prensagem. Uma dica decisiva dos especialistas: utilize canais de ventilação. No caso de componentes planos, basta frequentemente uma fina tela de fibra de vidro ou um tecido de ventilação especial que chegue até à boquilha de ventilação. Isto garante que o ar escape uniformemente por baixo da membrana e que não se formem «bolhas de ar» que reduziriam localmente a pressão de prensagem a zero.
Vantagem Columbus: as prensas a vácuo estão equipadas com tampos de mesa que incluem canais de ventilação.
2. Fechamento e controlo da membrana
Ao baixar a estrutura da prensa de membrana, é necessário garantir que a membrana assente sobre a peça sem tensão. Especialmente no caso de gabaritos altos para a colagem de formas, a membrana deve ter «espessura» suficiente para se ajustar às bordas sem alongamento extremo.
Dados técnicos: Uma membrana de borracha de alta qualidade tem uma elasticidade de até 600 %. No entanto, uma carga pontual excessiva aumenta o desgaste e o risco de microfissuras.
3. Aumento da pressão e monitorização
Ligue a bomba de vácuo. Observe o manómetro. Para a maioria das colagens de madeira, um vácuo final de -0,8 bar é ideal.
Dica contraintuitiva: Não desligue a bomba imediatamente quando o manómetro atingir o valor alvo. A madeira e o gabarito «assentam» nos primeiros minutos. As instalações modernas (como as prensas de vácuo da Columbus) dispõem de uma monitorização automática da pressão, que repõe o vácuo de forma autónoma com um desperdício mínimo.
Conclusão principal: Um processo de prensagem bem-sucedido requer vias de ventilação ativas para o bocal de aspiração e uma monitorização cuidadosa do manómetro na primeira fase da solidificação da cola.
Evitar erros: os 5 problemas mais comuns na prensagem a vácuo
Mesmo marceneiros experientes deparam-se ocasionalmente com problemas. Aqui está a lista de verificação para a análise de erros (resolução de problemas):
- O vácuo não é atingido: Verifique as juntas da estrutura. Muitas vezes, minúsculas lascas de madeira nas bordas impedem o fecho perfeito. No caso de sacos de vácuo: procure pequenos furos causados por arestas afiadas da peça.
- O folheado rasga nas arestas: isto acontece frequentemente com espécies de madeira «frágeis». Solução: arredondar ligeiramente as arestas e pré-tratar o folheado com um amaciador de folheado.
- Superfície ondulada (Kürschner): Na maioria das vezes, um sinal de excesso de cola ou de um tempo de abertura demasiado curto. A cola começa a secar antes de se atingir o vácuo total.
- A membrana fica danificada: Em peças com arestas afiadas, utilize sempre reforços (por exemplo, placas finas de MDF ou tapetes de borracha) para proteger a membrana.
- A peça de trabalho deforma-se: No folheado unilateral, cria-se uma tensão assimétrica. Utilize sempre um folheado de contrapressão na parte de trás para manter a planicidade.
Conclusão principal: A maioria dos erros na prensagem a vácuo é de natureza mecânica (estanqueidade) ou resulta de uma gestão incorreta da cola. Uma bancada de trabalho limpa é a melhor garantia contra defeitos.
Colagem de formas na perfeição: curvar raios sem retorno elástico
Na colagem clássica de camadas com grampos de parafuso, o fenómeno de «springback» (retorno elástico) é o maior inimigo da precisão. Assim que a pressão diminui, a madeira tende a regressar à sua forma original. A prensa a vácuo elimina este problema quase por completo.
Colagem em camadas: estrutura estável graças à força de pressão homogénea
Como a pressão atua de forma isostática, as lamelas individuais (geralmente folheados de 2–4 mm de espessura ou folheados serrados) não são apenas pressionadas contra a forma, mas literalmente encaixadas umas nas outras.
Estatísticas especializadas: Estudos na construção em madeira estrutural mostram que uma colagem a vácuo a -0,9 bar apresenta uma resistência ao cisalhamento da junta colada até 15% superior à de uma pressão distribuída de forma irregular com grampos mecânicos.
Construção de gabaritos para prensas de membrana: ventilação e estabilidade
Um erro fatal é a construção de um gabarito «hermético». Se ficar ar preso sob a peça, forma-se uma contrapressão que arruína o resultado.
Dica contraintuitiva de especialista: Faça pequenos orifícios de 1 mm nos pontos mais profundos do seu gabarito. Estes servem como «canais de vácuo», garantindo que a membrana envolva perfeitamente a peça, mesmo em raios internos extremos.
Conclusão principal: A colagem de moldes a vácuo minimiza a recuperação elástica através de uma distribuição homogénea da força. A construção do gabarito requer obrigatoriamente canais de ventilação para evitar inclusões de ar.
Passo a passo: o processo de prensagem ideal na prática
Para garantir a durabilidade da prensa de membrana e a qualidade da peça, este fluxo de trabalho deve tornar-se rotina:
- Preparação: Verifique se há resíduos na membrana. Uma única gota de cola dura no interior pode perfurar um folheado na próxima prensagem.
- Posicionamento: Coloque a peça encolada. Em superfícies críticas, utilize uma placa de apoio (por exemplo, uma placa HDF de 3 mm) para redistribuir a pressão.
- Utilizar o tecido de aspiração: Coloque uma tira de tecido de aspiração desde a peça até à conexão de aspiração da placa. Só assim é garantido um processo de evacuação rápido e completo.
- Arranque da bomba: Feche a estrutura e ligue a bomba. Nos primeiros segundos, pressione manualmente a membrana com leveza contra as bordas da peça de trabalho para ajudar o «efeito de sucção».
Visão de um especialista: «Preste atenção à sua bomba. Uma bomba de palhetas a funcionar a seco altera o seu som assim que o vácuo pretendido é atingido. Um ruído de sucção irregular indica quase sempre uma fuga na estrutura ou uma fissura na membrana.»
Conclusão principal: Um fluxo de trabalho sistemático, incluindo a limpeza e a utilização de um tecido de sucção, reduz os tempos de preparação e prolonga a vida útil da valiosa membrana de borracha.
Resolução de problemas: Os 5 erros mais comuns e as suas soluções
- Problema: O vácuo demora a formar-se.
- Solução: Limpe as juntas de vedação da estrutura com um pano húmido. Muitas vezes, camadas de pó impedem o fecho perfeito.
- Problema: O folheado rasga-se em raios acentuados
Solução: Antes da colagem, torne as bordas do folheado ligeiramente (!) elásticas com uma esponja húmida ou aumente minimamente o raio do gabarito. - Problema: Marcas visíveis na superfície.
Solução: Limpe meticulosamente a placa de suporte. Utilize uma escova macia em vez de ar comprimido, para não levantar poeira. - Problema: A membrana estica-se de forma irregular.
Solução: Verifique se a membrana está fixada com demasiada força num dos lados da moldura. A borracha precisa de «espaço para trabalhar». - Problema: A cola penetra e suja a membrana.
Solução: Coloque uma folha separadora (por exemplo, uma simples folha de proteção para pintura ou papel de silicone) entre o folheado e a membrana.
Conclusão principal: A maioria dos problemas pode ser evitada antecipadamente através da limpeza e da utilização correta de espessuras ou folhas separadoras.